




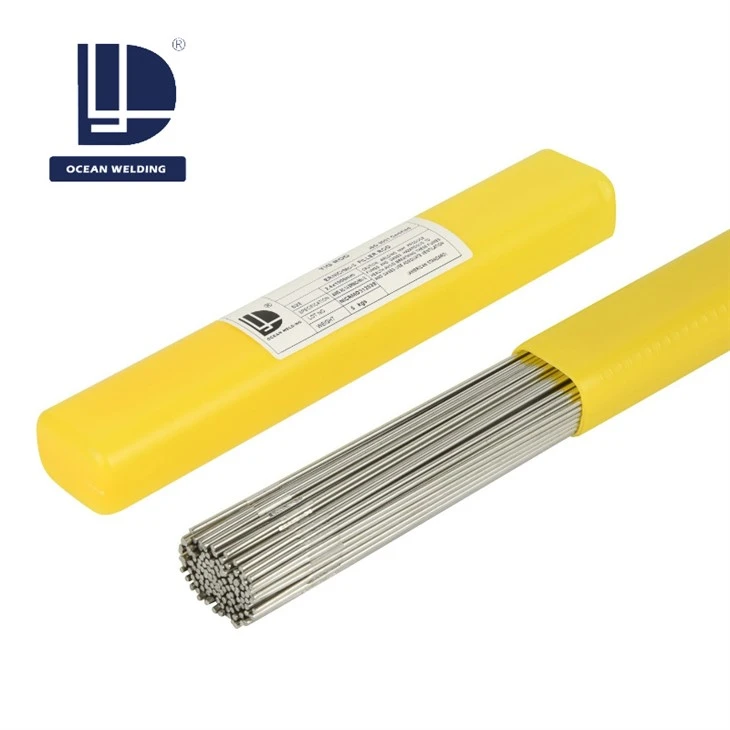
ERNiCrMo-3 GTAW/TIG 용접
원산지 : 중국
브랜드:OCEAN WELDING
지불 기간: 30% TT 선불, 70% TT 배달 전
장비 구성 및 공정 흐름도
GTAW/TIG 용접(가스 텅스텐 아크 용접)은 장비 구성이 용접 품질을 직접적으로 결정하는 ERNiCrMo-3 니켈 기반 합금 필러 와이어의 가장 일반적인 용접 방법으로 사용됩니다. 핵심 시스템에는 다음이 포함됩니다.DCEN(직류 전극 음극) 전원, 고순도-아르곤 차폐 시스템(순도 99.99% 이상) 및수냉식 토치-. 일반적인 구성에서 전원은 열 입력 제어를 위한 펄스 기능과 함께 정밀한 전류 조정(60{2}}180A)을 지원해야 합니다. 차폐 가스 시스템은 뿌리 산화를 방지하기 위해 1차(유량 15-25 L/min) 및 뒷면 차폐(8-12 L/min)에 대한 이중 경로 제어가 필요합니다.

위 이미지는 GTAW 용접의 전기-가스-물 조정 제어 논리를 보여줍니다. 전원 공급 장치는 변압기와 펄스 발생기를 통해 안정적인 전류를 제공하고 아르곤 가스는 흐름 밸브를 통해 용접 토치에 들어가 보호 분위기를 조성하며 냉각수 순환 시스템은 높은 전류에서 용접 토치가 과열되지 않도록 보장합니다. 이 구성은 특히 니켈{3}} 기반 합금(예: Inconel 625(UNS N06625))의 정밀 용접에 적합하여 열간 균열 및 산화 결함을 효과적으로 방지합니다.
코어 용접 매개변수 표 및 설정 예
ERNiCrMo-3 필러 와이어의 GTAW 용접 매개변수는 직경을 기준으로 조정되어야 합니다. 아래는1.6-3.2mm 필러 와이어에 최적화된 매개변수 테이블:
|
와이어 직경(mm) |
전류 범위(A) |
이동 속도(cm/분) |
가스 유량(L/min) |
최대 열량(kJ/cm) |
|---|---|---|---|---|
|
1.6 |
60-90 |
50-80 |
15-20 |
12보다 작거나 같음 |
|
2.0 |
80-110 |
60-90 |
15-20 |
13보다 작거나 같음 |
|
2.4 |
100-140 |
70-100 |
18-22 |
14 이하 |
|
3.2 |
130-180 |
80-110 |
20-25 |
15 이하 |
매개변수 설정 요점:
- 현재 유형: 직류 전극 음극(DCEN); AC 모드는 박판에 사용할 수 있습니다(<2mm) to reduce tungsten electrode wear;
- 가스 선택: 기존 용접용 순수 Ar; Ar+25-50%He 혼합물은 침투력을 증가시킬 수 있습니다(후판에 적합).
- 열 입력 제어: "저전류 + 고속" 조합을 통해 달성됩니다. 예를 들어, 3.2mm 와이어로 용접할 때 권장되는 매개변수는 전류 150A, 이동 속도 90cm/min, 열 입력량 14kJ/cm 이하로 제어됩니다.

이미지의 왼쪽 테이블에는온도-시간 곡선, 오른쪽에는 실제 용접 매개변수 인터페이스 스크린샷이 표시됩니다. 유지하는데 특별한 주의를 기울여야 합니다.층간 온도 150도 이하이는 용접 중에 강제 공기 냉각 또는 분할 용접을 통해 열 영향을 받는 부분에서 입자가 조대화되는 것을 방지할 수 있습니다-.
운영 기술 및 품질 관리
주요 운영 포인트
- 좁은 직조 기술: 과도한 용접 풀 산화를 방지하기 위해 직조 폭을 와이어 직경의 3배 이하(예: 2.4mm 와이어의 경우 최대 7.2mm 직조)로 만듭니다.
- 다층-층 다{1}}패스 용접: 각 층의 두께는 3mm 이하입니다. 패스간 산화 스케일은 양호한 융합을 보장하기 위해 스테인레스 스틸 와이어 브러시로 청소되어야 합니다.
- 분화구 채우기: 전류 감쇠 기능(180A에서 60A로 점진적으로 감소) 또는 백스테핑 방식을 사용하여 크레이터를 채우고 크레이터 균열을 방지합니다.
용접 품질 검사 및 미세 구조 분석
니켈- 기반 합금 용접의 품질 검사에는 결합이 필요합니다.거시적인 외관그리고미세한 구조. 육안 검사는 용접 강화(권장 0-2mm), 언더컷(0.5mm 이하) 및 표면 다공성에 중점을 둡니다. 현미경 검사는 금속 조직 분석을 통해 결정립 경계 형태와 석출물을 평가합니다.

위 이미지는 다양한 용접 주파수(50μm 스케일 바)에서의 용접 미세 구조를 보여줍니다.
0Hz(DC): 뚜렷한 원주형 결정립과 융합선을 따라 결정립 성장이 이루어짐;
2Hz 펄스: 침전물(예: NbC)이 균일하게 분포된 결정립 미세화;
20Hz 펄스: 열영향부 폭이 120μm(0Hz)에서 65μm로 감소된 가장 밀도가 높은 구조-로 내식성이 크게 향상되었습니다.
일반적인 결함 솔루션
|
결함 유형 |
원인 |
솔루션 |
|---|---|---|
|
다공성 |
불충분한 가스 순도, 불충분한 표면 청소 |
99.999% 고순도- Ar 사용, 용접 전 아세톤으로 모재 금속 세척 |
|
핫 크래킹 |
Excessive heat input (>15kJ/cm), 황/인 불순물 함량 높음 |
용접 전류 10{1}}15% 감소, 불순물이 적은 필러 와이어 사용(S/P 0.01% 이하) |
|
융합 부족 |
홈 각도가 부적절함(<60°), excessive travel speed |
홈을 60-70도로 조정하고 속도를 10-20cm/분으로 줄입니다. |
|
입계 부식 |
Interpass temperature >150도, 탄화물 석출 |
강제 냉각으로 층간 온도 제어, 용접 후 열처리 방지- |


공정 최적화 및 산업 응용
ERNiCrMo-3 필러 와이어의 GTAW 공정은 다음과 같은 고급 분야에서 광범위한 응용 분야를 찾습니다.화학 압력 용기 및 원자력 배관. 한 프로젝트에서는 전류 120A, 이동 속도 80cm/분의 Φ2.4mm 와이어를 사용하는 Inconel 625 두꺼운 벽 배관을 용접하여 최적화 후 1차 합격 인증 비율이 78%에서 96%로 증가했으며 용접 충격 인성은 -196도에서 85J에 도달하여 ASME BPVC VIII-1 요구 사항을 충족했습니다.
핵심 최적화 방향:
- 디지털 제어: 파형{0}}모니터링 용접 전원(예: Fronius TPS 4000)을 사용하여 전류 및 전압 곡선을 실시간으로 기록합니다.-
- 가스 순도 관리: 습기로 인한 다공성을 줄이기 위해 가스 건조 장치(이슬점 -40도 이하)를 갖추고 있습니다.
- 인사교육: 시뮬레이션 시스템(예: RoboDK)을 통해 용접공에게 열 입력 제어를 교육합니다.
결론
GTAW/TIG 용접 공정의 성공적인 적용은 다음에 중점을 두어야 합니다."정확한 매개변수 + 엄격한 제어": 장비 측면에서는 DCEN 전원 및 고순도 아르곤 시스템의 안정적인 출력을 보장하고, 작업 측면에서는 입열량(15kJ/cm 이하) 및 직조 폭(3d 이하) 제어에 중점을 두고, 검사 측면에서는 미세 구조 분석을 통해 공정 효율성을 검증합니다. ERNiCrMo-3 니켈 기반 합금의 경우 전체 용접 공정에 걸쳐 매개변수 최적화와 품질 관리를 통합해야만 용접에서 다음을 달성할 수 있습니다.고강도, 높은 내식성, 그리고긴 서비스 수명극한의 작동 조건에서.
인기 탭: ernicrmo-3 gtaw/tig 용접, 중국 제조 업체, 공급 업체, 공장, 회사, 도매, 할인, 구매, 저렴한 가격, 고품질, 제품
당신은 또한 좋아할지도 모릅니다


문의 보내기